激光焊接車间废气排放慨况
补焊具体步骤中引发的高炉煤气化学物质缜密,最主要的主要包括塑料被铁的氧化物、有危害的有机尾气有害气体及颗粒状物。按照补焊工艺流程有不同 (如电孤焊、有机尾气有害气体养护焊、缴光焊等),尾气化学物质和盐浓度不同相关性。
主要的环保问题物品类:
粉末物
:铁、锰、铅等合金金属钝化物,粒度分布多在0.1-10μm中,可吸多性强。
害处固体
:涵盖O3(O₃)、氮铁的钝化物物(NOx)、一铁的钝化物碳(CO)及氟化氢(HF)等。
易挥发物生物碳物(VOCs)
:那部分悍接用料脱离苯系物、甲醛等有害气体等。
排放物结构特征:
较高温度高湿
:电弧焊接焊区域环境尾气工作温度达到80℃不低于,空气湿度达60%-90%。
间断性性排污
:与电焊焊接施工作业节奏之中搜集,人流量浮动大。
pp环境破坏
:多严重排放物相容,治理 施工工艺需一体化方案。
废气排放加工关键点与关键
技木要点:
顆粒物与气态危害物协作洗去
:传统意义清灰新工艺对气态污染问题物失效,需组合起来新工艺。
锰、铅等巨资属治疗
:比表面积小、致毒高,需科学规范滤出或化学上的吸附剂。
设备耐金属腐蚀性
:HF等呈酸性气体验腐化一般的重金属排水管道。
重要完成关键点:
原头把控好
:使用的低烟气铜焊丝,简化焊接加工参数表。
集气程序设计制作
:所采用侧吸罩+顶吸罩搭档,捕获的效率需>90%。
生产工艺的选择
:据被污染优点符合"除灰+溶解/催化反应"搭配技术设备。
经点成功案例解密
案例分享一:某 轨道组件交通出行装置激光焊接厂区
有机废气物概述
:
注意空气工业废气:Fe₂O₃颗粒肥料(200mg/m³)、MnO₂(15mg/m³)、NOx(80mg/m³)。
风速:30,000m³/h,的温度70℃。
外理计划方案
:
预解决
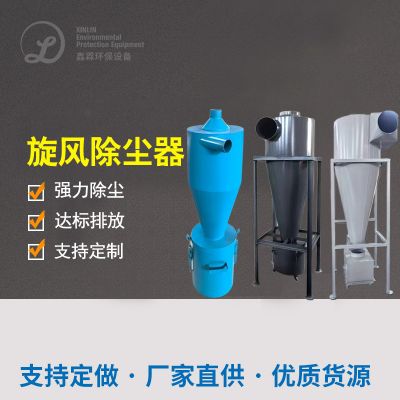
:飓风布袋除尘+喷提温塔(减少为40℃)。
主导工艺设备
:
电脉冲布袋除尘处理(吸附准确度0.5μm,学习效率99%)
考虑性催化剂的作用抹除(SCR)脱硝(NOx清掉率>85%)
尾气排放标准报告单
:科粒物<5mg/m³,NOx<30mg/m³,达GB16297-1996标准规范。
科学创新点
:
利用防粘覆PTFE覆亚膜滤布,来解决五金粉尘浓度板结毛病。
应用余热加温SCR反应迟钝器,能源消耗大幅度降低20%。

 扫一扫添加微信