客车零组件营造厂焊接工艺烟粉尘综合性净化顶目
一、项目流程蓝本与工业废气表现形式
某中型车子零控制部件加工单位的锡焊生产线上,每日一 行驶MIG焊、内阻焊等几条锡焊产线,从而造成更多锡焊烟粉尘。经三、方检侧贷款机构逐户抽样定量分析,生产线上内PM2.5浓硫酸有机工业废气溶度超预算3至8倍,活性氧浓硫酸有机工业废气溶度超预算2倍,偏远地区的环保相关部门公布有效期整改措施知会。工业废气部分更加非常复杂:金属材料腐蚀物(以Fe2O3、MnO2是以)占到比例约60%,活性氧浓硫酸有机工业废气溶度达0.3毫克每立米米,一腐蚀碳浓硫酸有机工业废气溶度120毫克每立米米,氮腐蚀物浓硫酸有机工业废气溶度85毫克每立米米。锡焊烟粉尘实际上严重后果人感受不到模式建康,活性氧和氮腐蚀物更光有机化学烟雾报警器的最重要前体物,对外面情况从而造成没法被忽视的应响。
原本治理环境安装仅分配了容易喷泉滤尘安装,对微小金属件颗粒物和和气气态环境破坏物基本上无的还原性能,厂区内能够见度不到5米,企业员工持久在非常恶劣环境下高空作业,职位病申诉高发期。
二、制理施工工艺解决方案开发
本次目选取"来源捕捉到加三级活性炭过滤"的搭配加工,涉及悍接废气排放中颗粒剂物与气态水挥发性有机物兼得的结构特征,设汁了4级联合活性炭过滤装置。
一级为发祥地抓图模式。在36个氩弧焊方法工作台面上面对应装有被动式臂式集气罩,提高认识一个焊点生成的废气在对外扩散前即落网获,集气的效率不超90%。集气罩借助交流变频轴流风机协同操纵,可根据氩弧焊方法拍节自己调风速,以免 无需要的水耗资源浪费。
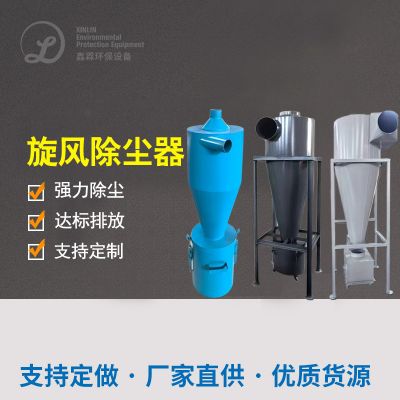
二是级为预加工处理模式。废液一方面进来漩风收尘器,运用离精力力将大颗粒肥料金属材质被氧化物质与焊渣剥离,降低后面精滤机 的功率因数补偿,缩短目标机 用到耐用性。
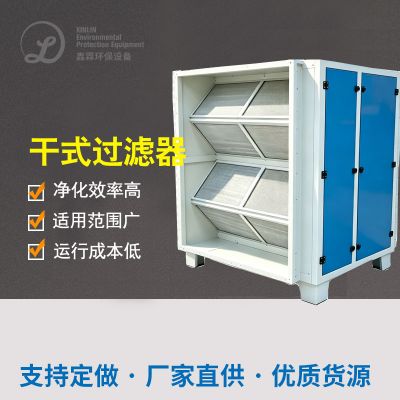
再次级为核心理念废气清理单元测试。粒状状物去掉使用高电压电磁干扰收尘器器,对电弧焊接烟气粉尘中的合金金属脱色物粒状状去掉效果多达98%,产生氧浓度闭环制在3毫克每m³米已内,远远超过国家的标准5毫克每m³米的标准值。气态空气大气污染物清理使用UV光氧催化脱色剂的作用安装,再生利用指定光的波长太阳光的紫外线光激话催化脱色剂的作用剂,将臭氧的危害溶解为查看氧气的,同样脱色溶解大部分VOCs和一脱色碳。该安装自动运行能效比较民俗工作方案降40%。
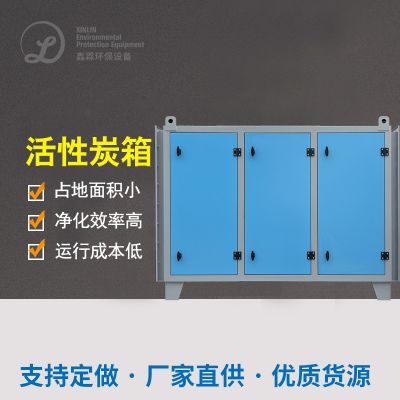
第四步级为末段安全保障。设置成催化活性碳吸收箱作为一个作为应急的外理单园,捉捕前3级尚未截然我们要除的使用量气态的废弃物,切实保障终结废气相对稳定考核标准。
凡此种种,全套程序搭载系统自动化物2.连接网络系统自动化监管APP,用规划在各治具的调低器器实时时间监测器粉尘溶液溶液浓度溶液溶液浓度、臭氧的危害溶液溶液浓度、风口尺寸等关键点技术参数,系统自动调低运营心态,保证 协调化管理制度。
三、治理环境效用与效率数据分析
创业项目投入使用后,顆粒物废气含量维持有效控制在3毫克每m³米时间内,老化含量降为0.05毫克每m³米以內,全部的更为重要政府废气基准。厂房PM2.5含量从150毫克每m³米降为1.5毫克每m³米,能见度适度升高,人角色病投述下降80%。碳排放量领域,云科技网智力管控使系统整体布局碳排放量较传统性布袋收尘情况报告下降30%,年避免浪费环境保护被处罚及碳排放量投入达到300万元。
该例子的关键体会就在:电弧对接焊排放物的环境破坏破坏制理是不能仅注意小粒肥料物,需求将气态环境破坏破坏物(尤其要是活性氧和氮硫化物)归入产品 规划。消除静电抑尘加光氧催化氧化的組合,既避开了布袋抑尘器在电弧对接焊烟气粉尘工程环境下易堵住的弊病,又达到了小粒肥料物与气态环境破坏破坏物的协同作战剔除,是电弧对接焊生产线上排放物环境破坏破坏制理的高效化之选。

 扫一扫添加微信